


Na področju sodobne natančne obdelave so kroglični končni mlini postali temeljna orodja za kompleksno površinsko obdelavo, proizvodnjo plesni in 3D rezanje kontur s svojim edinstvenim oblikovanjem loc. Ne glede na to, ali gre za obdelavo rezila rotola na vesoljskem polju ali natančno oblikovanje komponent medicinskih pripomočkov, lahko kroglični končni mlini zadovoljijo različne potrebe z visoko natančnostjo in visoko učinkovitostjo. Vendar pa je soočanje z različnimi materiali, scenariji obdelave in zahtevami procesov, pravilna izbira specifikacij orodij še vedno izziv, s katerim se soočajo številni inženirji in tehniki.
Ta vodnik bo sistematično analiziral strukturne značilnosti, izbirno logiko in praktične veščine končnih mlinov, kar vam bo pomagalo, da se natančno ujemate s potrebami obdelave iz perspektive orodja, tehnologije prevleke itd. Ne glede na to, ali ste novinec v industriji ali višji praktik, ki išče preboje procesov, lahko pridobite ključno znanje in praktične rešitve.
Osnovno znanje o končnih mlinih
Kaj je končni mlin za nos?
Kroglični končni mlin je rezkalnik s hemisferičnim konico. Za razliko od rezalnikov z ravnim dnom, ki režejo robove desnega kota ali utore z ravnim dnom, so kroglični končni mlini zasnovani za 3D ukrivljene površine, zapletene konture in racionalizirane prehodne površine, ki dosegajo bolj gladke rezultate obdelave.
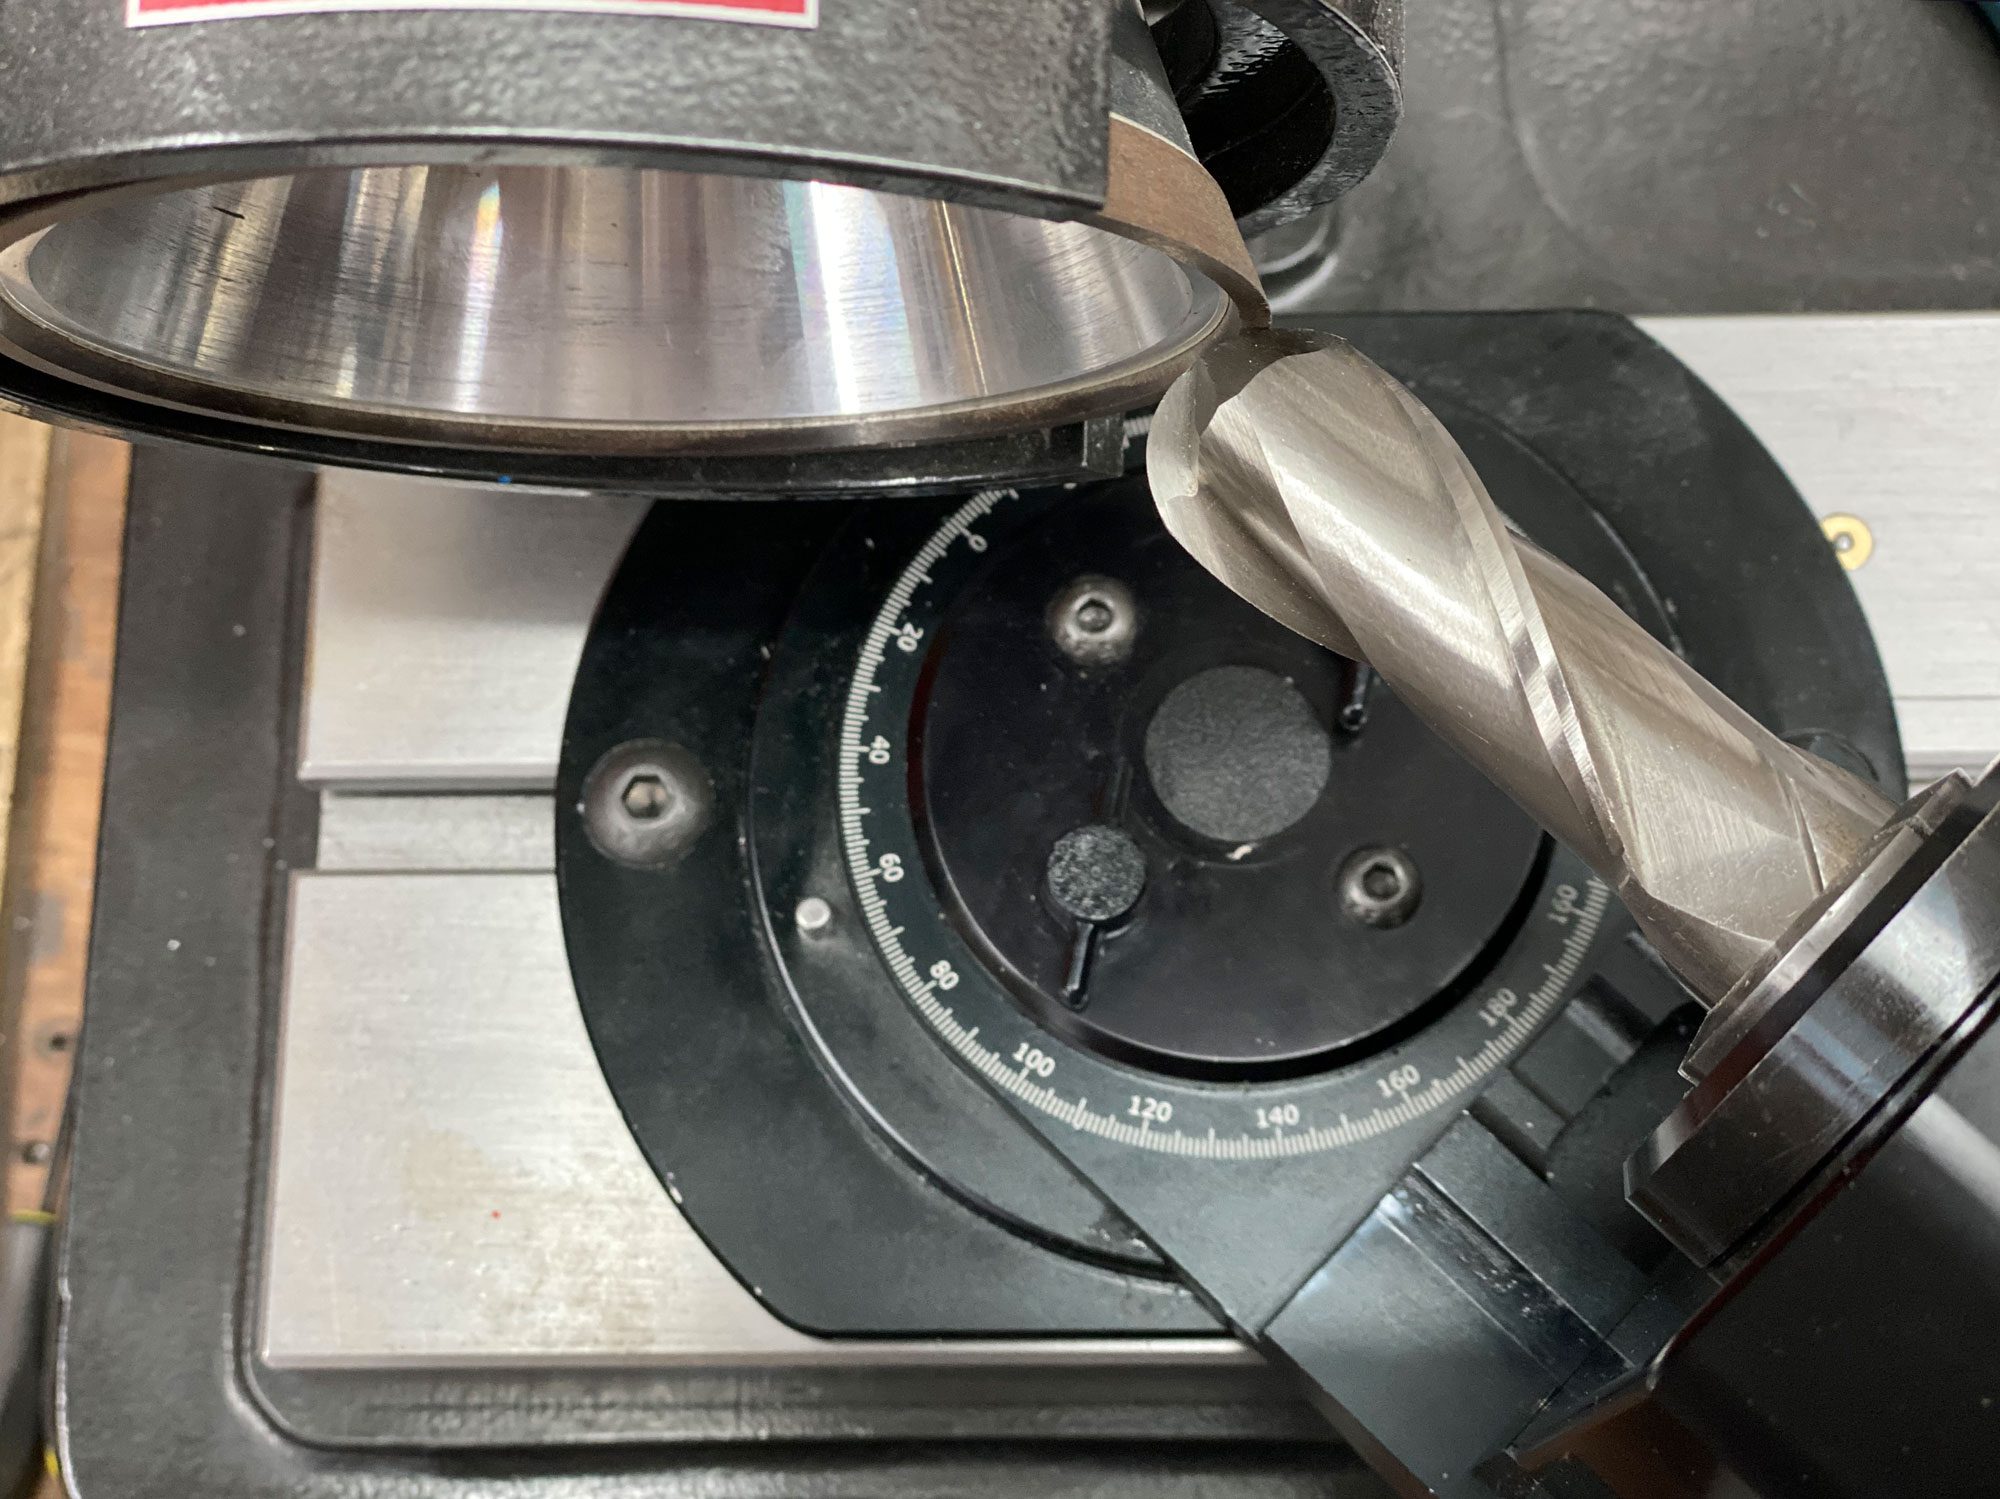
Ključne značilnosti končnih mlinov z nosom
Oblika glave kroglice: rezalni rob je hemisferičen, primeren za 3D konturno obdelavo, kar lahko zmanjša preostalo višino in izboljša površinsko obdelavo.
Oblikovanje z več robom: Običajno ima 2 robov, 3 robove, 4 robove in druge različne specifikacije, kar vpliva na učinkovitost rezanja in učinkovitost odstranjevanja čipov.
Združljivo z različnimi orodnimi materiali in prevleki: Navadni premazi vključujejo Tialn, Altin in DLC, ki se uporabljajo za izboljšanje toplotne odpornosti in zmanjšanje lepljenja orodnih čipov, še posebej pri predelavi iz nerjavečega jekla ali titanijevih zlitin.
Prilagodljiva uporaba: Uporablja se lahko tako za grobo obdelavo (velika hitrost dovajanja, velika globina rezanja) in fino obdelavo (velika hitrost, majhna globina rezanja), še posebej pa je primeren za kompleksno površinsko in globoko votlino.
Glavne strukturne sestavine krogličnega rezalnika
Rezalnik
The glavaje temeljni del, ki določa kakovost obdelane površine in sposobnost uresničevanja zapletenih oblik. Njegov polmer file (vrednost R) je običajno enak polmeru orodja, vendar obstajajo tudi asimetrični modeli.
Število rezil
Rezalniki za kroglico so običajno zasnovani z 2, 4 ali celo 6 rezili. Število rezil vpliva na odstranjevanje čipov, hitrost rezanja in kakovost površine. 2- končni rezalniki rezila imajo močne zmogljivosti za odstranjevanje čipov in so primerne za mehke materiale, kot je aluminij; 4- končni rezalniki rezila so primerni za zaključne jeklene dele.
Kot vijačni kot
Na splošno je med 30 in 45 stopinj. Velik kot vijačnic je bolj primeren za obdelavo visoke hitrosti, vendar se togost zmanjšuje in je primeren za mehke materiale; Majhen kot vijak ima močno togost in je bolj primeren za trde materiale.
Šank
Šank je povezan z vreteno obdelovalnega stroja. Rezalniki z visokimi cenami uporabljajo integriran karbidni drog za zagotovitev natančnosti in moči pri visokih hitrostih.
Premazi
Tialn, Alcrn itd. Se uporabljajo za izboljšanje odpornosti proti obrabi in visoke temperaturne odpornosti. Izbira prevleke je treba določiti v skladu z materialom za obdelavo.
Uporaba območja končnih mlinov z nosom
Proizvodnja plesni

Industrija, kot so kalup vbrizgavanja, kalup za vlivanje in žigosanje plesni, so rezalniki kroglic skoraj standardna orodja za 3D -votlino. Zlasti, ko je na površini plesni veliko filejev in krivulj, ravni rezalniki niso kompetentni.
Vesoljska industrija
Ta Obdelava konstrukcijskih delov zrakoplovov, turbinskih lopatic ali motorjev pogosto vključuje velike ukrivljene površine. Rezalniki za kroglico lahko dosežejo neprekinjeno rezanje obrisa, da izboljšajo konsistenco dela in kakovost površine.
Medicinske pripomočke
Kompleksni površinski deli v prosti obliki, vsadki kolkov in kolena morajo za doseganje gladkih prehodov uporabiti kroglične rezalnike.
Avtomobilska industrija
Pri obdelavi kalupov motorja in menjalnikov se kroglični rezalniki pogosto uporabljajo za predelavo votline, zlasti pri visoki trdoživi jekla, kot sta H13 in SKD61. Uporaba ustreznih premazov lahko učinkovito podaljša življenjsko dobo orodja.
Umetnost in kiparstvo
Rezbarjenje lesa, rezbarjenje kamna in celo reliefne skulpture v nakitu se pogosto predelajo z mikro kroglicami, da dosežejo naravne in gladke rezultate.
Pogoste vrste krogličnih rezalnikov
Rezalniki za kroglico se običajno uporabljajo pri obdelavi CNC, predvsem za obdelavo kompleksnih kontur, kot so tridimenzionalne površine, votline in kalupe. Zasnova kroglice lahko doseže več osi rezanja povezav, zmanjša stopničke in izboljša površinsko obdelavo. Sledijo skupne vrste in strukturna analiza.
Integralni rezalnik za rezkanje kroglice
Glava rezalnika in rezalna palica integralnega rezkalnega rezalnika kroglice sta narejena iz istega materiala, skupni material pa je visoko hitro jeklo (HSS) ali karbid. Njegova kroglica je razdeljena na popoln hemisferični rezalni rob, ki nastane z natančnim brušenjem in ima visoko togost in natančnost. Široko se uporablja pri proizvodnji plesni, zaključku letalskih delov itd.
Varjeni kroglični rezalnik
Glava (karbid) je z varjenjem povezana z jeklenim drogom. Rezalni rob kroglice lahko tvorimo z varjenjem več rezil ali varjenjem celote. Pogosto se uporablja za srednje in grobo obdelavo, predhodno oblikovanje velikih površin obdelovanca in naloge z razmeroma nizkimi zahtevami natančnosti.
Indeksialen rezalnik kroglice

Indeksno karbidno rezilo je nameščeno na orodni vrstici. Rezilo je običajno poligonalno in tvori sferični profil rezanja skozi določeno razporeditev. Rezilo se lahko po pasivaciji vrti ali zamenja. Vbrizgavanje ali ohišje motorja. Visoka učinkovitost in visoke stroške, vendar je natančnost nekoliko nižja kot pri integralnem rezu.
Mikro kroglični končni mlini
So trdna karbidna orodja s premerom običajno manj kot 3 mm. Končni krog je ultra natančen tla, lonček pa je vitko, da ustreza predelavi drobnih struktur. Nekateri modeli imajo vratove za izboljšanje togosti. Zasnovani so posebej za predelavo drobnih delov, medicinske opreme in mikro kalupov. Pri obdelavi površin in drobnih vzorcev so skoraj nenadomestljivi.
Prevlečen kroglični rezalnik
Obloženi kroglični končni rezalniki so prevlečeni s tialn, DL, C in drugimi prevlekami na površini orodja, da se poveča visoka temperaturna odpornost in mazivo ter podaljša življenjsko dobo orodja. Ta vrsta orodja je še posebej primerna za obdelavo težko rezanih materialov (titanove zlitine, visokotemperaturne zlitine). Premaz lahko zmanjša nastajanje vgrajenega roba in izboljša učinkovitost obdelave, vendar je treba vrsto prevleke izbrati glede na značilnosti materiala.
Rezalnik z več dvobojem

Večmeljni kroglični končni rezalnik je zasnovan z več rezalnimi robovi (2- rob, 4- rob) na telesu rezalnika za izboljšanje učinkovitosti obdelave in zmogljivosti odstranjevanja čipov. Primerno je za grobo in fino obdelavo mehkih materialov, kot je aluminijasta zlitina, vendar lahko preveč robov privede do nezadostnega prostora čipov. V skladu z materialom je treba izbrati število robov in tipa žleba.
Kateri materiali so primerni za kroglične rezalnike?
Aluminijasta zlitina in baker
Aluminijeve zlitine in baker so sorazmerno mehke neželene kovine, primerne za obdelavo z krogličnimi rezalniki. Rezalniki za kroglico lahko dosežejo gladke površine na teh materialih, zlasti pri obdelavi zapletenih ukrivljenih površin ali drobnih podrobnosti. Ker imajo ti materiali nizko rezalno odpornost, lahko obrobni rob krogličnega končnega rezalnika učinkovito zmanjša burre, hkrati pa ohranja visoko učinkovitost rezanja.
Plesni jeklo
Kalup jeklo (P20, H13 itd.) Ima visoko trdoto, vendar ga je še vedno mogoče obdelati z krogličnim rezalnikom, ko ga ne utrdi. Rezalniki za kroglico so primerni za površinsko obdelavo in podrobno graviranje plesni jeklo, še posebej pri izdelavi kalupov za vbrizgavanje ali kalupov za vlivanje. Izbrati je treba karbidno orodje z obrabe, odpornimi na obrabe in parametri rezanja, da se izognete prekomerni obrabi.
Utrjeno jeklo
Utrjeno jeklo zahteva izjemno visoko upornost orodja, kroglični končni rezalnik pa mora biti izdelan iz super trdnega materiala, ki ga je treba učinkovito predelati. Običajno se uporablja v končni fazi za obdelavo kompleksne površine obdelovancev z visoko trdoživo z majhno globino rezanja in nizko hitrostjo krme, vendar je treba paziti, da se prepreči posek.
Baker in medenina
Baker in medenina imata dobro duktilnost in nizko rezalno odpornost, ki sta zelo primerna za obdelavo orodij. Orodja za kroglico se lahko izognejo problemu oprijema materiala, ki ga lahko povzročijo orodja ostrega kota, in so še posebej primerna za ukrivljeno površinsko obdelavo natančnih delov. Uporaba ostrih rezalnih robov in ustreznih rezalnih tekočin lahko še izboljša kakovost površine.
Načelo končnega mlina v CNC obdelavi
Pri obdelavi CNC mlini z žogo izvajajo tridimenzionalno obdelavo kontur na obdelovancih z vrtenjem rezalnih robov. Zasnova hemisferične rezalne glave omogoča natančno rezkanje zapletenih ukrivljenih površin, prehodnih filejev in votlin. Med obdelavo vreteno poganja orodje za vrtenje z veliko hitrostjo inCNC stroj orodje Premakne se v skladu s programirano potjo pod nadzorom večnamenske povezave, tako da rezilo kroglice tvori neprekinjen stik točk z obdelovancem, material pa se s plastjo odstrani s plastjo skozi gibanje tangencialnega rezanja. Geometrijske značilnosti glave kroglice omogočajo, da dokonča rezkanje ravnine in ukrivljeno površinsko profiliranje skozi stransko rezilo. Posebej je primeren za prizore z visokimi zahtevami za površinsko obdelavo in natančnost oblike, kot so kalupi in vesoljski deli. Parametre rezanja je treba optimizirati glede na trdoto materiala in premer orodja, da se izognete vibraciji ali preobremenitvi orodja, hladilno tekočino pa je treba uporabiti za zagotavljanje odvajanja toplote in učinkovitosti odstranjevanja čipov.
Kakšna je razlika med končnimi mlini iz krogličnega nosu in drugimi končnimi mlini?
Kroglični nosni končni mlini odlikujejo hemisferični konici rezanja, zaradi česar so idealni za obdelavo ukrivljenih površin in obrisanih lokov, drugi končni mlini (ploščati ali vogal-radij) pa ravne ali rahlo zaobljene robove, bolj primerne za ravne reze, kvadratna ramena in ravninsko rezkanje.
| Značilnost | Končni mlin za kroglični nos | Drugi končni mlini (ploščati, kotiček-radij) |
|---|---|---|
| Oblika konice | Hemisferično | Ravni ali majhen kotni polmer |
| Najboljše za | 3D konture, ukrivljene površine, utori | Ravne površine, ostri robovi in stranski rezkanje |
| Rezalna sila | Distribuiran, idealen za zaključek | Koncentrirano, primerno za grobo/visoko MRR |
| Površinski zaključek | Gladke krivulje (nižje stopnje dovajanja) | Visoka ravninska natančnost (višje stopnje dovoda) |
| Prijave | Plesni, zapletene oblike, graviranje | Reže, ključi, rezkanje obrazov |
| Omejitve | Hitrost rezanja v sredini (tveganje za obrabo) | Koncentracija napetosti na ostrih vogalih |
Kako izbrati primerni končni mlin za kroglico?
● Prvi je procesni material. Različni materiali potrebujejo orodja različnih orodij. Hitro jekleno ali posebno prevlečeno karbidno orodje z ostrimi rezalnimi robovi je primerno za obdelavo aluminijastih zlitin; Orodja karbida z dobro obrabno odpornostjo so potrebna za predelavo jekla; in kompozitni materiali lahko zahtevajo diamantno prevlečeno orodje.
● Izbira geometrijskih parametrov je enako pomembna. Premer orodja je treba izbrati glede na velikost funkcije obdelave, na splošno 1. 2-1. 5 -krat večji minimalni polmer ukrivljenosti funkcije; Kotni vijak vpliva na stabilnost rezanja in učinek odstranjevanja čipov, običajno je 30-45 stopnja najboljša; Dolžina rezila mora biti čim manjša za izboljšanje togosti, vendar je treba zagotoviti zadostno globino obdelave. Za obdelavo globoke votline je mogoče izbrati dolgo zasnovo vratu, vendar je treba zmanjšati parametre rezanja.
● Nastavitev rezanja parametrov je ključna za povečanje zmogljivosti orodja. Razumna kombinacija hitrosti vretena, hitrosti krme, globine rezanja in širine rezanja lahko doseže učinkovito in kakovostno obdelavo. Na splošno lahko grobo sprejema veliko globino rezanja in majhen korak; Končna obdelava je primerna za majhno globino rezanja in hiter korak. Za posebne parametre si oglejte priporočene vrednosti proizvajalcev orodij in prilagodite glede na dejanski učinek obdelave.
Nasveti za izboljšanje rezultatov obdelave in življenjske dobe orodja
Izberite pravi material za orodje
Izberite ujemajoče se orodje za orodje glede na značilnosti procesnega gradiva. Na primer, cementirani karbid je primeren za večino predelave kovin, medtem ko so CBN ali diamantna orodja primernejša za materiale z visoko trdoto. Prava ocena lahko znatno zmanjša in podaljša življenjsko dobo orodja.
Optimizirajte parametre rezanja
In primerno prilagodite hitrost rezanja, hitrost dovajanja in globino rezanja, da se izognete pregrevanju orodij, ki jih povzročajo previsoki parametri ali trenje in obraba, ki jo povzročajo prenizki parametri. Iskanje najboljše točke ravnotežja s poskusi ali simulacijo programske opreme lahko izboljša učinkovitost obdelave in trajnost orodja.
Uporabite tehnologijo hladilne tekočine in mazanja
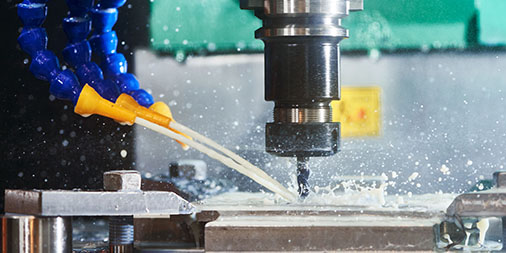
Če želite v celoti nanesti hladilno tekočino, da se zmanjša temperatura območja rezanja, zmanjša toplotno deformacijo in oprijem orodja. Za težko obdelave materiale lahko za učinkovito razširitev življenjske dobe orodij uporabimo visokotlačno hlajenje ali minimalno tehnologijo mazanja in izboljšanje kakovosti površine.
Orodje naj bo ostro in ga redno vzdržujte
In pravočasno ostrijte ali zamenjajte pasivirano orodje, da se izognete povečani sili rezanja zaradi ročne obrabe. Redno preverjajte sistem vpenjanja orodja, da se zagotovi, da je trdno vpet, da se prepreči razrez ali zmanjšano natančnost obdelave, ki jo povzročajo vibracije.
Uporabite razumne obdelovalne poti in strategije
Če želite optimizirati pot orodja pri programiranju, zmanjšajte prazna potovanja in ostre zavoje ter za razprševanje obremenitve uporabite večplastno rezanje ali spiralno krmo. Razumne strategije lahko zmanjšajo takojšnjo obremenitev orodja in izboljšajo stabilnost in življenjsko dobo obdelave.
Zmanjšati vibracije in povečati togost
Navlažite vibracije z zmanjšanjem previsa, z uporabo državnega orodij za vibracijo ali povečanjem podpore obdelovanca. Večja kot je togost sistema obdelave, bolj enakomerno se uporablja sila na orodju in bolj se lahko izogne ročice in nenormalne obrabe.
Izberite prevleko v skladu z orodjem delovnih pogojev
Premaz lahko zmanjša trenje in toplotno prevodnost, primerno za hitro hitrost ali suho rezanje. Izbira vrste prevleke glede na različne pogoje obdelave lahko znatno izboljša odpornost na obrabo orodja in rezanje zmogljivosti.
Povzeti
Kot temeljno orodje za natančno obdelavo je pravilna izbira in uporaba krogličnih mlinov ključnega pomena za kakovost in učinkovitost obdelave. Z nenehnim razvojem tehnologije obdelave se tudi zasnovana in proizvodna tehnologija končnih mlinov nenehno izboljšuje. Nove tehnologije, kot je adaptivna obdelava, bodo še razširile meje aplikacije končnih mlinov. Obvladovanje temeljnega znanja o krogličnih končnih mlinih in prožno uporaba različnih tehnik obdelave bo pomagalo inženirskemu in tehničnemu osebju pri soočanju z vse bolj zapletenimi izzivi obdelave in ustvarilo večjo vrednost.